作为农业大省与食品工业大省,河南拥有数量众多的食品加工产业园区,涵盖面制品、肉制品、乳制品、休闲食品等多个细分领域。食品生产过程中产生的废水含有大量有机物,化学需氧量(COD)浓度高、波动大,是园区污水处理与环保监管的核心指标。
2025年新版《食品加工制造业水污染物排放标准》正式落地,明确要求食品制造企业将COD纳入日常自行监测范畴,直接排放限值收紧至100-150mg/L,间接排放限值为500mg/L。同时,排污许可证核发规范要求企业留存完整的检测原始记录,消解过程的温度、时间参数必须可追溯。
在此背景下,河南福润省级食品加工产业园区中心化验室启动检测能力升级项目。该园区汇聚了23家食品生产企业,日常需对各企业排污口、园区污水处理厂进出水进行多点位COD检测,日均水样处理量达30余个,传统消解设备已难以满足批量检测与数据合规的双重要求。
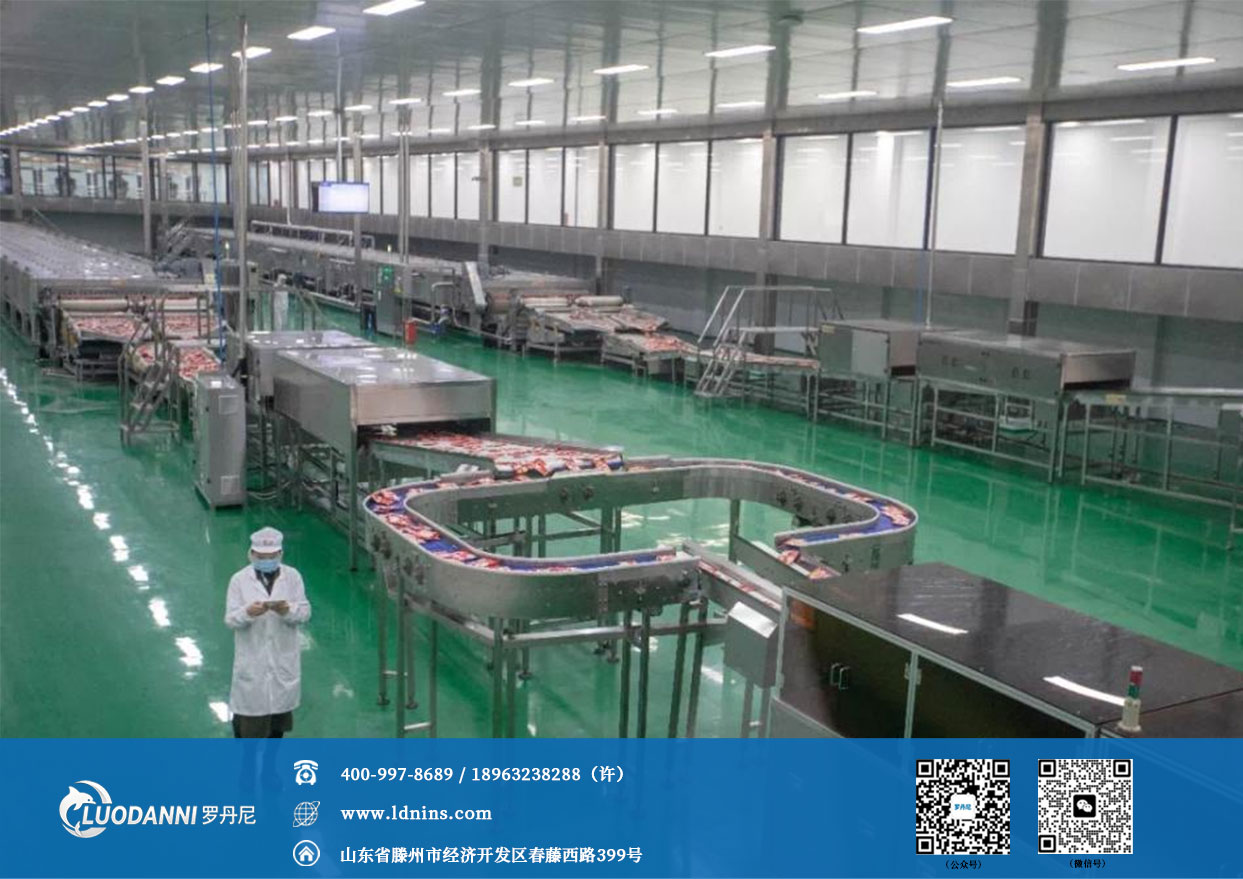
该园区化验室此前采用传统电炉+球形冷凝管的手工消解方式,在高频检测场景下暴露出多重问题:
第一,加热均匀性差,数据平行性不稳定。 传统电炉采用电阻丝加热,各点位温差可达10℃以上,同批次样品消解程度不一致,导致检测结果偏差大,时常出现平行样超差需要返工的情况,增加了检测人员工作量。
第二,人工值守强度高,存在安全隐患。消解过程需持续观察沸腾状态,防止样品爆沸冲出,检测人员必须全程值守。同时冷凝管需接入自来水循环冷却,水管脱落、水压不稳等问题时有发生,实验室存在漏水与电路安全风险。
第三,水资源浪费严重,运行成本偏高。 每套回流装置每小时耗水约3升,按日均8小时运行计算,单日耗水近200升,年耗水量超70吨。且电炉热效率低,电能消耗大,与园区绿色低碳的发展理念不符。
园区环保负责人表示:"以前一到集中监测期,化验室全员加班,消解环节占了整个COD检测流程近七成的时间。既要赶检测进度,又要保证数据准确合规,设备升级已经迫在眉睫。"
经过对市场上主流品牌的多维度比对,园区最终选定罗丹尼LDN-8C微晶加热智能COD回流消解仪作为升级设备。选型核心考量集中在四个维度:
1. 技术合规性优先
设备严格遵循HJ 828-2017《水质 化学需氧量的测定 重铬酸盐法》国家标准,保证回流加热微沸2小时的标准消解流程,试剂配比与操作方法与国标完全一致,检测数据具备法律效力,可满足排污许可自行监测与环保执法检查的双重要求。
2. 微晶加热技术优势突出
LDN-8C采用耐高温微晶玻璃面板作为加热载体,可耐受700℃以上高温,板面发热均匀,各点位温差控制在±2℃以内,从根本上解决了传统电炉加热不均的问题。同时微晶面板表面光滑致密,耐酸碱腐蚀,实验后擦拭即可清洁,无卫生死角,符合食品检测实验室卫生规范。
3. 智能化程度匹配批量检测需求
设备配备数字温控系统与自动计时功能,可预设消解温度与时长,达到设定温度后自动开始倒计时,消解完成后自动停止加热,风冷系统继续运行辅助样品冷却,真正实现无人值守作业。8位并行处理通道,单批次可同时消解8个250mL锥形瓶样品,与园区日均检测量高度匹配。
4. 本地化服务保障
作为山东本土分析仪器制造商,罗丹尼在华中地区设有服务网点,可提供上门安装调试、操作培训与售后维修服务,响应时效优于外地品牌,打消了园区对后期运维的顾虑。
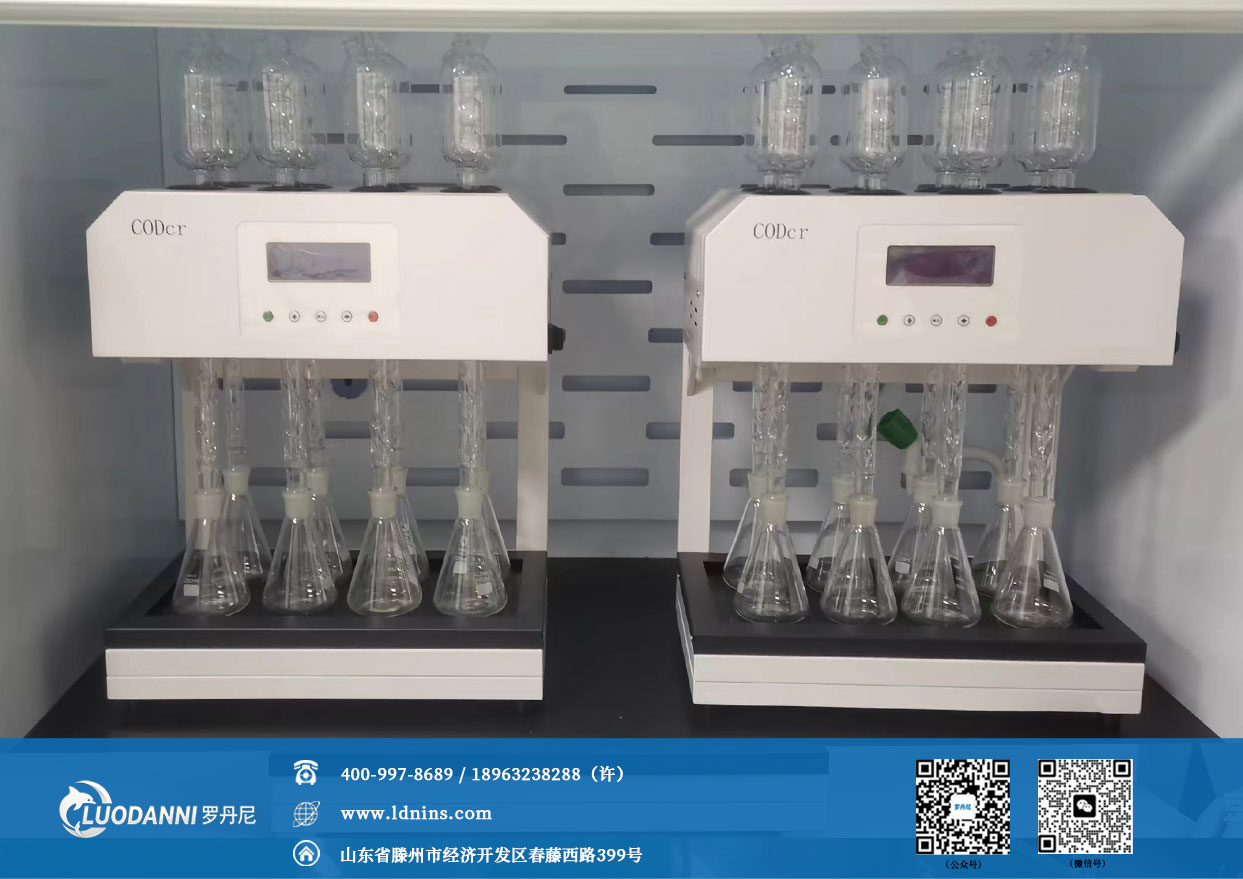
罗丹尼LDN-8C微晶加热智能COD回流消解仪的核心优势,集中体现在加热与冷却两大关键环节的技术升级:
微晶加热系统采用陶瓷纤维发热盘搭配微晶玻璃面板,热传导效率高,升温速度快,室温升至消解温度仅需约15分钟,比传统电炉节省近三分之一的预热时间。发热盘底部与周边采用隔热层设计,热损失小,整机能耗比传统设备降低约40%。
毛刺回流管+风冷冷却系统替代传统球形冷凝管与水冷方式。玻璃毛刺回流管通过多级冷凝泡结构提升冷凝效率,配合顶部散热风机,无需接入自来水即可实现充分冷凝,彻底杜绝水资源浪费与水管漏水风险。消解结束后风机自动延时运行120分钟,辅助样品快速冷却,缩短整体检测周期。
智能控制模块集成温度显示、时间设定、工作状态指示等功能,参数设置简便,新操作人员经简单培训即可上手。设备内置过热保护机制,温度异常时自动断电,提升实验室安全等级。
设备投入运行三个月后,园区化验室的COD检测能力得到显著提升,各项指标均达到预期目标:
检测效率大幅提升。单批次处理能力从原来的4个样品提升至8个,日均样品处理量从18个提升至30个以上,整体检测周期缩短约40%。消解过程无需专人值守,检测人员可利用消解时间完成样品预处理、试剂配制等其他工作,人力效能提升明显。
数据质量稳定可靠。微晶加热的均匀性保障了同批次样品消解的一致性,经多次比对验证,平行样相对偏差稳定在3%以内,远低于国标允许的误差范围。检测数据重现性好,返工复测率从原来的15%降至2%以下。
节能环保效益显著。风冷技术完全替代水冷,按年运行250天计算,年节水量超200吨。同时设备热效率提升带来的节电效果明显,单批次消解能耗降低约四成,契合园区绿色发展方向。
园区化验室主任评价:"LDN-8C消解仪投用后,我们最直观的感受是省心。以前消解环节不敢离人,现在设好参数就可以去做别的工作,到点自动完成,数据还更准。对于我们这种每天都要做COD检测的实验室来说,这台设备确实解决了实际问题。"
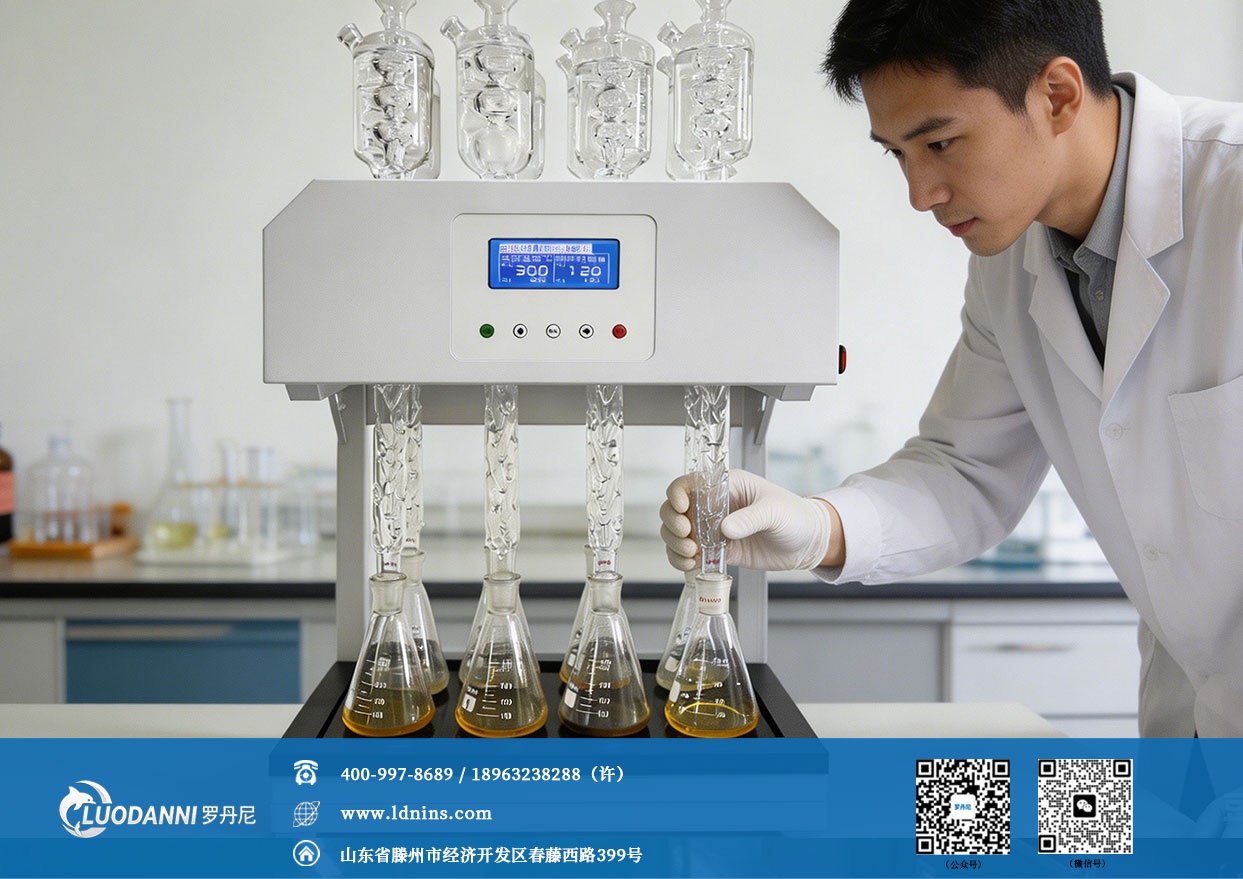
河南作为全国食品工业大省,拥有各类食品加工企业近万家,产业园区集中分布在郑州、漯河、周口、商丘等地。随着环保监管日趋精细化,越来越多的园区与企业面临实验室检测能力升级的需求。
本案例验证了微晶加热智能COD回流消解仪在食品加工行业的适用性,其高效、稳定、节能的特点,尤其适合样品批量大、检测频次高的园区中心实验室与大型食品企业质检部门。对于正在规划实验室建设或设备更新的华中地区食品加工企业而言,罗丹尼LDN-8C提供了一款兼顾合规性与经济性的选型方案。
未来,随着智慧环保与实验室自动化趋势发展,COD检测设备将向数据自动采集、远程监控、多参数集成方向演进。罗丹尼也将持续优化产品功能,为食品加工、环保监测、污水处理等行业提供更智能、更高效的水质检测前处理解决方案,助力企业实现合规运营与绿色发展。

全国统一
咨询热线
免费服务电话:400-997-8689
公司地址:山东省滕州市经济开发区春藤西路399号
备案号:鲁ICP备18052942号