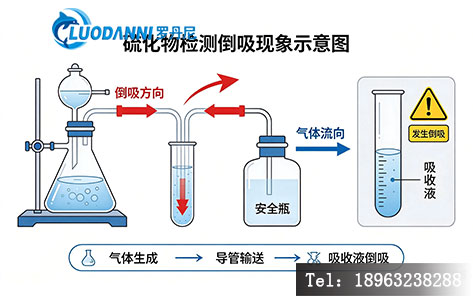
做过水质硫化物检测的实验人员,大多有过这样的经历:一批样品吹气即将结束,刚关闭氮气阀门,就看见吸收管里的液体顺着导气管快速倒流,瞬间涌入反应瓶中,几十分钟的前处理直接作废,只能重新取样、配液、上机。尤其是样品量大、赶检测进度的时候,一次倒吸可能打乱全天的工作安排。
根据HJ 1226-2021国标方法,水质硫化物检测需经过酸化、吹气、吸收三步前处理:水样在酸性条件下释放出硫化氢气体,由氮气作为载气吹脱,最终被乙酸锌-乙酸钠吸收液捕获固定。整个过程中,气路系统的压力平衡非常脆弱,一旦操作顺序有误或设备缺少保护机制,负压就会将吸收液反向抽入反应瓶甚至气路主管路。
很多实验室起初会将倒吸归咎于操作人员不熟练,反复强调"先拔管、再关气"的操作口诀。但实际工作中,多通道同时处理、人员轮岗、批量样品赶工等场景下,人为失误很难完全避免。更关键的是,部分老旧或低配的硫化物酸化吹气仪,从设计之初就没有内置防倒吸机制,完全依赖人工操作把控风险,这才是倒吸问题反复出现的根本原因。
吸收液倒吸的危害远不止"样品作废"这么简单,很多隐性影响会持续干扰后续检测工作,甚至成为实验室资质评审中的扣分项。
第一,直接导致检测数据失真,回收率不达标。
倒吸发生时,已经富集在吸收液中的硫化物会随液体回流,部分残留在气路管壁、反应瓶上部,无法被定量回收。即使实验人员发现后补做,该样品的最终测定结果也会系统性偏低,平行样相对偏差超出质控要求。更隐蔽的是轻微倒吸——液体只回流到导气管中段,肉眼不易察觉,但硫化物已部分损失,数据偏低却找不到原因,长期困扰实验室质控工作。
第二,造成交叉污染,产生"记忆效应"。
吸收液倒吸入公共气路后,含硫液体会残留在管路内壁。如果设备使用的是硅胶、普通橡胶等易吸附材质,硫化物会牢固附着,在下一批样品检测时缓慢释放,导致低浓度样品结果偏高,出现交叉污染。这种管路残留形成的"记忆效应",很难通过简单清洗消除,尤其对地表水、地下水等低浓度样品的检测影响极大。
第三,增加设备故障率与安全隐患。
倒吸的液体若进入氮气流量调节阀、电磁阀等精密部件,会造成阀芯腐蚀、流量计卡滞,缩短设备使用寿命。酸性吸收液渗入水浴加热槽还可能腐蚀加热管,引发电路短路风险。同时,倒吸过程中可能伴随硫化氢气体的异常释放,增加实验室人员的职业健康风险。
从原理上看,硫化物酸化吹气仪发生倒吸的本质是气路系统内出现负压,外部大气压将吸收液压入管路。具体成因可分为三类,其中设备设计缺陷占比最高。
1. 操作顺序错误:最常见的直接诱因
吹气结束后,如果先关闭氮气气源,再断开吸收管与反应瓶的连接,管路内持续流动的气体会瞬间停止,温度下降导致气体体积收缩,在密闭系统内形成负压,吸收液随即被大气压反向推入导气管。这也是所有操作规范都强调"先拔管、后关气"的原因。
但人工操作总有疏漏:多通道设备需要逐个断开管路,慢一步就可能出现单路倒吸;新人操作不熟练、老员工疏忽走神,都可能触发这一问题。完全依赖人的注意力来规避风险,本质上是不可靠的。
2. 气路设计缺陷:缺少单向保护机制
低配版硫化物酸化吹气仪通常采用简单的直通式气路,氮气从总阀经流量计直接通入反应瓶,吹脱后的气体直接导入吸收管,整条管路上没有任何单向阀、防倒吸瓶或压力感应保护装置。一旦下游出现压力波动,液体就会长驱直入,直达设备核心部件。
更差的设计是多通道共用一条主气路,单一路发生倒吸,污染会扩散到所有通道,整批样品全部受影响。
3. 温度变化引发的隐性倒吸
水浴加热状态下,反应瓶内气体温度较高、体积膨胀。吹气结束后水浴停止加热,瓶内气体冷却收缩,若此时系统处于密闭状态,同样会形成负压引发倒吸。这种情况在手动控制水浴的设备上尤为常见。
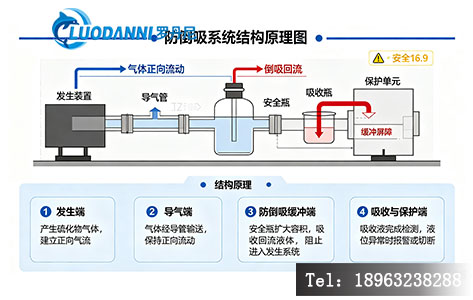
按照HJ 1226-2021标准的隐含要求与实验室实际使用需求,一台合规的硫化物酸化吹气仪,防倒吸保护不应是单一部件,而应是一套多层次的保护机制,从物理阻隔、程序控制、压力感应三个维度共同实现。
1. 物理阻隔层:单向阀+防倒吸缓冲瓶
这是最基础也是最有效的第一道防线。在每一路气路的反应瓶与吸收管之间,加装聚四氟乙烯材质的单向止回阀,气体只能正向通过,液体反向流动时自动闭合。同时在气路中段设置防倒吸缓冲瓶,即使少量液体越过单向阀,也会被缓冲瓶截留,不会进入设备主管路和流量计。
需要注意的是,单向阀材质必须选用聚四氟乙烯(PTFE)或玻璃,不能用橡胶或普通塑料阀芯,否则会吸附硫化物造成样品损失和交叉污染。
2. 程序控制层:智能延时断气逻辑
全自动硫化物酸化吹气仪应内置程序保护逻辑:当吹气计时结束后,设备不立即切断气路,而是维持低流量氮气继续吹扫30~60秒,待管路内温度稳定、压力平衡后,再自动关闭对应气路阀门。同时程序强制锁定操作顺序,必须先升降机构断开吸收管连接,才能执行停机指令,从操作逻辑上杜绝人为顺序错误。
3. 压力感应层:实时监测主动防护
高端设备会在每一路气路配置压力传感器,实时监测管路内压力变化。当检测到压力异常下降、出现负压趋势时,系统自动打开补气阀,维持管路正压状态,从根源上避免倒吸发生。这种主动防护机制,即使操作人员误操作、突然断电等极端情况,也能有效保护系统。
4. 独立气路设计:单路故障不扩散
每路样品配备独立的气路控制阀、流量计和防倒吸组件,互不干扰。单一样品出现异常,不会影响其他通道的正常检测,也不会造成整批样品交叉污染。这对于大批量样品处理的第三方检测实验室尤为重要。
选购设备时,不能只看商家宣传页上"具备防倒吸功能"的字样,要从以下几个维度核实,避免买到只有概念没有实效的产品。
一看气路材质与结构:确认与硫化氢接触的管路、阀门是否为聚四氟乙烯或玻璃材质;查看是否每一路都有独立的单向阀和缓冲瓶,而不是整机共用一个防倒吸装置。
二问控制逻辑:询问吹气结束后是否有延时断气程序,是否有操作顺序锁定功能,断电等异常情况是否有保护机制。
三查标准符合性:确认设备整体设计符合HJ 1226-2021标准要求,反应瓶、吸收管规格、加酸方式、气路走向与标准装置图一致,避免为了防倒吸牺牲吹脱效率和回收率。
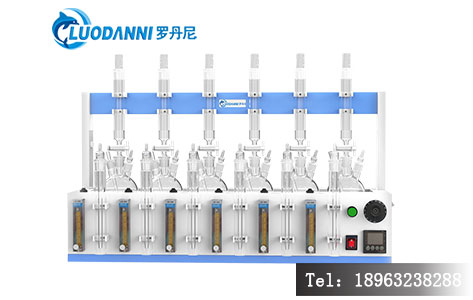
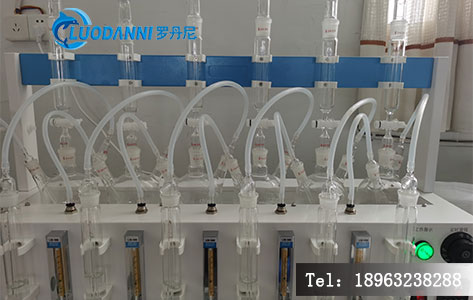
即使设备具备完善的防倒吸功能,规范操作依然是数据准确的基础。以下几点建议可进一步降低倒吸概率:
Q1:硫化物检测倒吸了,这批样品还能用吗?
A:不建议继续使用。倒吸会造成硫化物损失,结果系统性偏低,数据准确性无法保证,应重新取样前处理。
Q2:手动组装的玻璃酸化吹气装置,怎么加装防倒吸?
A:可在反应瓶出气口与吸收管之间串联一个空的缓冲洗气瓶,利用物理空间阻隔减少倒吸风险;操作时严格遵守先拔管、后关气的顺序。
Q3:HJ 1226-2021标准强制要求防倒吸吗?
A:标准未直接写明"防倒吸"字样,但对装置气密性、回收率有明确要求,倒吸会导致回收率不达标,属于间接强制要求。CMA评审中因倒吸导致的数据失控会被列为不符合项。
Q4:硫化物酸化吹气仪防倒吸功能会影响回收率吗?
A:合格的设计不会。采用聚四氟乙烯单向阀和直通式缓冲结构的防倒吸系统,气阻小、无吸附,对硫化氢吹脱效率和回收率无显著影响。
Q5:4通道和6通道硫化物酸化吹气仪,防倒吸效果有区别吗?
A:通道数量本身不影响防倒吸效果,关键看每一路是否有独立的防倒吸组件。如果是多通道共用一套气路,通道越多,倒吸扩散风险越大。

全国统一
咨询热线
免费服务电话:400-997-8689
公司地址:山东省滕州市经济开发区春藤西路399号
备案号:鲁ICP备18052942号