一、四川工业园区废水检测的政策背景与检测压力
近年来,四川省不断收紧工业废水排放管控标准,仅 2024-2026 年就先后发布《四川省化工园区水污染物排放标准》(DB51/3202—2024)、《四川省污水铊污染物排放标准》(DB51/ 3354-2026)等多项地方标准,对化工、电镀、制药等重点行业企业的排放限值、监测频次提出了更严格要求。
根据标准要求,重点排污单位每月需开展一次自行监测,非重点排污单位每季度一次,涉及石油类、挥发酚、阴离子表面活性剂、重金属等多个检测项目。成都、德阳、泸州、宜宾等重点产业园区内,企业数量密集、废水成分复杂,多数企业实验室或第三方检测机构面临日均数十甚至上百批次样品的检测压力。
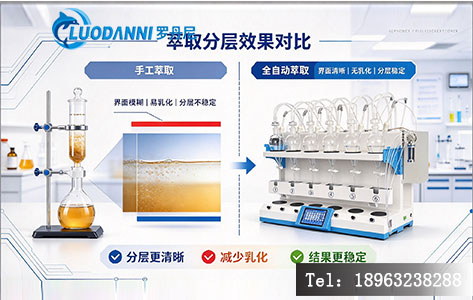
尤其对于石油类、动植物油等项目,按照 HJ 637 标准要求,检测前必须经过液液萃取前处理步骤。传统手工萃取需要实验人员反复震荡、放气、静置分层、放液,单批次 6 个样品处理耗时超过 40 分钟,且全程需要人员值守。在月底、季度末检测高峰时段,实验室普遍面临样品积压、人员加班、数据出报告慢的困境。
二、高负荷废水检测场景的三大核心痛点
工业园区工业废水检测与普通地表水检测相比,具有样品基数大、基质复杂、检测时限紧的特点,传统前处理方式的短板被进一步放大:
(一)处理效率低,难以匹配批量检测需求
手工液液萃取依赖人工操作,单人单次最多同时处理 2-3 组样品,熟练实验员日均处理量不超过 30 批次。遇到园区统一排查、监督性抽查等集中检测场景,样品量短时间内翻倍,极易造成检测周期拉长,无法在标准规定时限内出具报告。
(二)人为误差大,数据重复性难以保障
不同实验人员的振荡力度、时间控制、放液节奏存在差异,同一批次样品平行样偏差可达 5%-10%。工业废水浊度高、成分复杂,萃取分层界面判断难度大,进一步增加了数据波动风险,难以满足 CNAS 认证对数据精密度的要求。
(三)职业健康风险高,人员负荷大
液液萃取常用四氯乙烯、正己烷等有机溶剂,挥发性强且具有一定毒性。手工操作过程中试剂敞口,实验人员长期吸入易造成健康损害。同时反复的机械性振荡动作,也让实验人员长期处于高强度体力负荷状态。
三、高负荷场景液液萃取仪的四大选型标准
针对四川工业园区的检测特点,选型智能全自动液液萃取仪时,应重点关注以下四个核心维度:
(一)并行处理能力
优先选择支持 6 通道及以上并行萃取的设备,单批次可同时处理至少 6 组样品,且各通道可独立控制参数,适配不同项目、不同体积的样品同时检测,提升设备综合利用率。
(二)自动化完整度
真正的高负荷适配设备应实现 "一键式" 全流程自动化,涵盖自动萃取、自动放气、自动静置分层、自动排废、自动清洗全环节,无需人工中途干预,支持无人值守连续运行。
(三)复杂基质适配性
工业废水浊度高、含悬浮物多,设备需具备防堵管设计和自清洁能力,能够处理高浊度、易乳化的废水样品,避免频繁人工疏通维护,保障连续运行稳定性。
(四)标准合规性
设备萃取原理与参数设置需符合 HJ 637-2018、HJ 676-2013 等国家检测标准要求,数据重复性、回收率满足实验室质控要求,确保检测结果具备法律效力。
四、适配高负荷检测的智能萃取解决方案
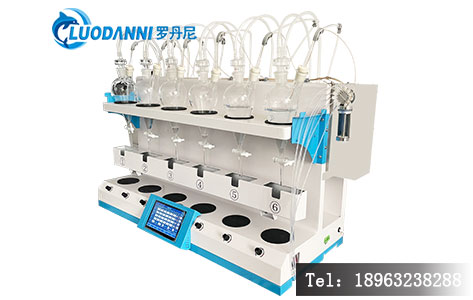
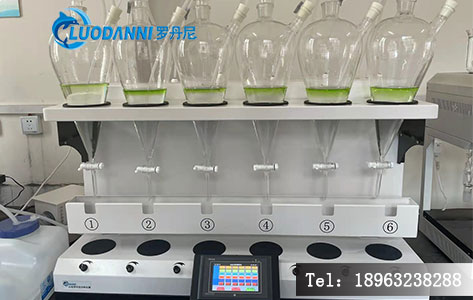
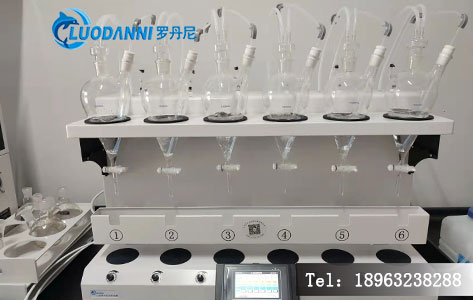
针对上述选型标准,目前国内已有成熟的智能全自动液液萃取仪产品能够很好地适配工业园区高负荷检测场景。其中采用封闭式气流振荡内循环技术的六联全自动液液萃取仪,在四川多家园区检测实验室投入使用后表现出良好的适配性。
(一)核心技术原理
该类设备采用气压驱动方式,通过密闭系统内的气流振荡实现水样与萃取剂的充分混合,替代传统人工摇晃。整个萃取过程在完全密闭的体系内完成,有机溶剂不会挥发到实验室空气中,从根源上解决了人员职业健康风险问题。
以罗丹尼 LDN-1006 智能型自动液液萃取仪为代表的主流型号,单次可同时处理 6 组样品,支持 250ml 至 2000ml 多种规格萃取瓶,每小时可完成 60 个样品萃取,处理效率是传统手工操作的 6-8 倍。
(二)智能化功能设计
设备搭载 7 寸彩色触控屏,可精确设置萃取时间(0-999 秒)、振荡强度、静置时间等参数,支持每个样品单独控制。内置预设标准检测程序,实验人员选择对应标准方法即可一键启动,无需复杂参数调试,新入职人员经过简单培训即可独立操作。
针对工业废水易堵塞的问题,设备配备定压散射式广角清洗系统,双通道自动吸入纯水与洗涤剂,360° 覆盖分液漏斗内壁,连续处理高浊度样品也不易发生管路堵塞。某化工园区监测站实测数据显示,连续处理 200 个废水样品后,管路通透度仍保持 100%,无需人工拆解清理。
(三)安全与环保设计
设备内置活性炭过滤系统,萃取过程产生的废气经过滤吸附后集中收集,废液也通过专用通道统一收集处理,符合实验室安全与环保要求。全不锈钢机身耐腐蚀,适配各类酸碱废水样品检测,设备使用寿命更长。
五、实际应用价值与效益分析
(一)检测效率大幅提升
以日处理 60 个废水样品计算,传统手工方式需要 3 名熟练实验员工作 8 小时以上,而采用全自动液液萃取仪仅需 1 人负责样品上架与启动,设备自动运行,整体人力成本降低 60% 以上,检测周期缩短 70%。
(二)数据质量显著提高
全自动化运行消除了人为操作误差,同一批次样品平行样相对偏差可控制在 2% 以内,萃取回收率稳定在 90% 以上,数据重复性和准确性大幅提升,更好地满足四川省地方标准对检测数据的质控要求。
(三)实验室安全升级
封闭式萃取设计大幅降低了有机溶剂挥发量,实验人员无需直接接触有毒试剂,职业健康风险显著降低。同时设备自动排废、自动清洗的功能,也减少了实验室废液滴洒、污染的风险。
(四)灵活适配高峰检测
设备支持连续 24 小时运行,遇到监督性监测、专项排查等样品量突增场景,可实现 "人停机不停",快速消化样品积压,确保在规定时限内完成检测任务,避免因检测不及时影响企业排污合规性。
六、总结与建议
四川工业园区工业废水检测正朝着标准化、高频化、智能化方向发展,前处理环节的自动化升级是提升实验室整体检测能力的关键突破口。对于日均样品量超过 20 批次、检测项目包含石油类、挥发酚等需要液液萃取的企业或检测机构,升级智能全自动液液萃取仪是提升效率、保障质量、降低安全风险的有效途径。
建议企业在选型时,优先考虑具备多通道并行处理、全流程自动化、防堵管自清洁功能的设备,同时关注设备是否符合国家相关检测标准,最好能够提供现场样机测试或同行业应用案例参考,确保设备能够切实解决自身检测痛点。
Q&A 常见问题
Q1:全自动液液萃取仪可以检测哪些废水项目?
A:主要适用于水质石油类、动植物油类、挥发酚、阴离子表面活性剂等需要液液萃取前处理的检测项目,符合 HJ 637、HJ 676 等国家标准方法要求。
Q2:四川工业园区企业必须配备全自动液液萃取仪吗?
A:标准未强制要求设备类型,但对检测频次、数据质量有明确规定。样品量较大的企业,配备自动化设备可有效提升检测效率,保障数据合规性,避免检测滞后风险。
Q3:一台六联全自动液液萃取仪日均能处理多少样品?
A:按标准萃取程序计算,单批次 6 个样品约 15 分钟,日均运行 8 小时可处理约 192 个样品,可满足中型园区或第三方检测机构的日常检测需求。
Q4:设备对实验室场地有什么要求?
A:主流六联机型主机尺寸约 940440560mm,放置于普通实验台即可,无需特殊基建。设备额定电压 220V,功率约 260W,普通实验室供电即可满足。
Q5:高浊度工业废水会不会造成设备堵塞?
A:成熟机型均配备防堵管设计和自动清洗系统,通过气流振荡原理驱动,无机械泵接触样品,配合自动清洗程序,可有效降低高浊度废水的堵塞风险。

全国统一
咨询热线
免费服务电话:400-997-8689
公司地址:山东省滕州市经济开发区春藤西路399号
备案号:鲁ICP备18052942号